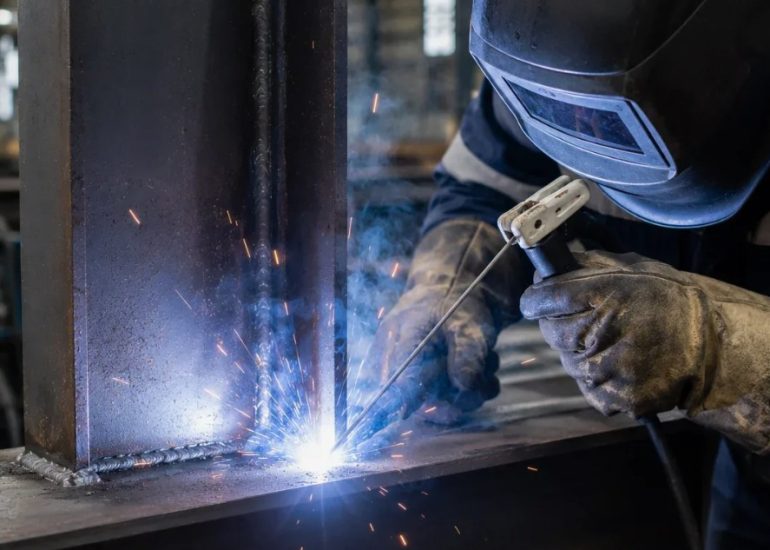
Нижнее положение считается наиболее удобным для выполнения ручной дуговой сварки. В таком пространственном расположении расплавленный металл остается в пределах сварочной ванны и удерживается нерасплавленными участками соединяемых деталей. Это облегчает формирование шва и позволяет получить равномерное соединение.
Еще одно преимущество нижнего положения связано с удалением газов и неметаллических включений из расплавленного металла. Благодаря действию силы тяжести им проще подниматься к поверхности сварочной ванны. В результате при соблюдении технологии снижается вероятность образования внутренних дефектов, а качество готового соединения становится более предсказуемым.
Особенности сварки стыковых соединений
Стыковые швы выполняют как без предварительной обработки кромок, так и с разделкой. В зависимости от требований к соединению применяют V-, X- или U-образную форму разделки. Выбор варианта определяется толщиной металла и условиями выполнения работ.
Если кромки не имеют скоса, сварку проводят с одной или обеих сторон детали. При этом электрод перемещают вдоль стыка, одновременно совершая поперечные колебания. Их амплитуду подбирают с учетом необходимой ширины шва. Особое внимание уделяют равномерному расплавлению обеих кромок по всей толщине металла. Важно обеспечить полноценное заполнение нижней части соединения — корня шва, поскольку недостаточный провар на этом участке может привести к снижению прочности конструкции.
При однопроходной сварке соединений с V-образной разделкой электрод обычно перемещают с поперечными колебаниями по всей ширине подготовленной зоны. Дуга должна выходить за пределы скоса и захватывать прилегающую поверхность основного металла. Однако такой способ требует от сварщика высокой точности. При изменении величины притупления кромок или зазора между ними становится сложнее поддерживать одинаковую глубину провара корня по всей длине стыка.
Выполнение многопроходных швов
При использовании V-образной разделки качественно проварить корень соединения проще при выполнении нескольких проходов. Первый слой обычно накладывают электродом диаметром 3–4 мм, не совершая поперечных колебаний. Такой прием позволяет лучше контролировать глубину проплавления и формирование корневой части шва.
Для последующих слоев, в зависимости от толщины соединяемых деталей, могут применяться электроды большего диаметра. При этом сварщик использует поперечные движения, чтобы равномерно заполнить разделку и сформировать необходимую ширину соединения.
Перед нанесением каждого нового слоя необходимо подготовить поверхность предыдущего. Со шва и прилегающих кромок удаляют шлак и металлические брызги. Если оставить загрязнения, они могут попасть в сварочную ванну и стать причиной дефектов между отдельными проходами.
Заполнение разделки можно выполнять широкими валиками, перекрывающими всю подготовленную область, либо несколькими отдельными узкими валиками. В многослойных соединениях последний проход иногда делают по всей ширине разделки. Такой завершающий валик выполняет декоративную функцию и улучшает внешний вид сварного шва.
Сварка соединений с X- и U-образной разделкой
Технология выполнения швов с X-образной и U-образной подготовкой кромок в целом похожа на работу с V-образной разделкой. Однако у этих вариантов есть особенности, которые влияют на производительность и остаточные деформации конструкции.
Если конструкция позволяет, сварку рекомендуется вести попеременно с разных сторон соединения. Каждый валик или слой накладывают поочередно, чтобы уменьшить накопление сварочных напряжений и снизить вероятность появления угловых деформаций.
X- и U-образная разделка имеют ряд преимуществ по сравнению с V-образной. При их использовании объем наплавляемого металла может уменьшаться в 1,6–1,7 раза. Это позволяет сократить расход электродов и повысить производительность работ. Кроме того, снижается вероятность образования угловых деформаций, а возможный непровар корня располагается в сечении, которое является нейтральным относительно изгибающего момента.
При этом U-образная подготовка кромок требует больше усилий и времени. Ее получение сложнее, чем формирование V-образной разделки, поэтому выбор такого варианта должен учитывать особенности производства и доступные технологические возможности.
Сварка на весу и применение подкладок
Стыковые соединения можно сваривать непосредственно без дополнительной опоры, однако при таком способе сложнее обеспечить качественный провар корня и равномерное формирование обратного валика. Особенно заметны эти трудности при работе с длинными швами, где важно поддерживать одинаковые условия на протяжении всего соединения.
Упростить задачу помогают съемные медные или остающиеся стальные подкладки. Медная подкладка обычно имеет специальную канавку, которая служит формой для обратного валика. Чтобы расплавленный металл не вытекал из сварочной ванны, подкладку необходимо плотно прижать к соединяемым кромкам.
У каждого решения есть свои ограничения. Стальные подкладки остаются в конструкции, увеличивают расход металла и подходят не для всех технологических процессов. При использовании медных элементов требуется точно совместить кромки с формирующей канавкой. Если положение деталей выбрано неправильно, добиться равномерного формирования обратной стороны шва будет сложно.
В случаях, когда к корню соединения можно получить доступ с обратной стороны, допускается выполнить подварку. Сначала накладывают небольшой корневой шов, после чего выполняют основной проход. Такой подход помогает обеспечить необходимое качество соединения, если усиление с обратной стороны допустимо по условиям эксплуатации.
Если после завершения основного шва обнаружен непровар корня, дефект необходимо удалить. Для этого применяют газовую строжку, воздушно-дуговую обработку или механическую зачистку. После подготовки участка выполняют подварочный шов.
Техника выполнения угловых швов в нижнем положении
Угловые соединения в нижнем положении можно выполнять двумя основными способами: вертикальным электродом в положении «в лодочку» или наклонным электродом. Выбор техники влияет на глубину провара, форму валика и вероятность появления дефектов.
При сварке вертикальным электродом в лодочку создаются благоприятные условия для проплавления корня и формирования усиления шва. По характеру образования соединение напоминает стык с V-образной разделкой: расплавленный металл заполняет пространство между свариваемыми поверхностями. Однако для получения качественного результата необходимо тщательно подготовить детали. Зазор в стыке должен быть минимальным, иначе расплав может вытекать из сварочной ванны.
При работе наклонным электродом контролировать формирование шва сложнее. Расплавленный металл может стекать с вертикальной поверхности или натекать на горизонтальную плоскость. В первом случае возникает риск образования подрезов, во втором — недостаточного провара нижней части соединения. Поэтому этот способ обычно используют для угловых швов с катетом не более 6–8 мм.
Дополнительная сложность связана с обеспечением достаточного проплавления корня. В односторонних и двусторонних соединениях без разделки кромок может возникнуть непровар, который при нагрузке способен стать местом зарождения трещины. Чтобы снизить такой риск, для ответственных конструкций при толщине металла от 4 мм предусматривают одностороннюю разделку, а при толщине от 12 мм — двустороннюю.
Как правильно выполнять многопроходные угловые швы?
При сварке угловых соединений наклонным электродом в несколько проходов первым формируют валик на горизонтальной поверхности. Он создает опору для последующего слоя и помогает удерживать часть расплавленного металла сварочной ванны. Благодаря этому становится проще контролировать форму соединения и уменьшить вероятность стекания металла.
Для формирования угловых швов применяют поперечные колебания электрода. Их траекторию необходимо подбирать с учетом положения деталей и требуемых размеров соединения. Особенно важно соблюдать правильную технику при сварке наклонным электродом, поскольку ошибки в движениях могут привести к подрезам, натеканию металла и недостаточному провару корня.
При выборе режима работы следует учитывать толщину деталей, форму разделки и особенности соединения. Используемое сварочное оборудование должно обеспечивать возможность установки подходящего сварочного тока и стабильного ведения дуги. Однако качество результата зависит не только от характеристик аппарата, но и от подготовки кромок, правильного выбора электродов и соблюдения последовательности проходов.
По материалам сайта: виаторг-юг.рф